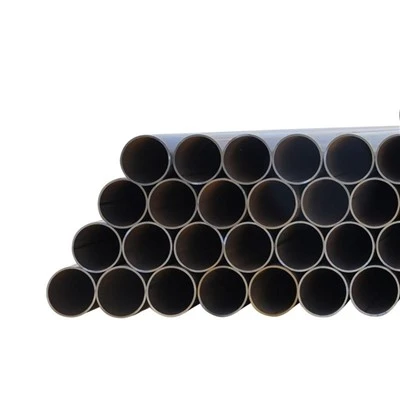
Iegremdētā loka metināšana (SAW) tiek plaši izmantota liela diametra un biezu sienu tērauda cauruļu ražošanā, jo īpaši garenvirziena iegremdētā loka metināšanas (LSAW) cauruļu ražošanā cauruļvadu transportēšanai, infrastruktūrai un rūpnieciskiem lietojumiem. Bet ar ko šis metināšanas process atšķiras no citām metodēm? Atbilde slēpjas tās nosaukumā: elektriskā loka ir aprakta zem granulētas plūsmas slāņa.
Iegremdētā loka metināšanas laikā granulu plūsma pārklāj metināšanas laukumu un pasargā loku no tiešas apkārtējās atmosfēras iedarbības. Atšķirībā no metināšanas procesiem, kuros ir redzams loks un tā spilgtā gaisma, SAW darbojas zem plūsmas slāņa, ļaujot metināšanas procesam turpināties ar efektīvu aizsardzību un kontrolētu siltuma ievadi.
Šis princips ir vairāk nekā procesa atšķirīga iezīme. Tas palīdz aizsargāt izkausētu metināto metālu no atmosfēras piesārņojuma un atbalsta stabilu, mehanizētu metināšanu. Tādiem ražotājiem kā Hebei Huayang Steel Pipe iegremdētā loka metināšana ir svarīga ražošanas tehnoloģija.liela diametra LSAW tērauda cauruleskas atbilst stingrām ražošanas un pārbaudes prasībām.
Ko nozīmē “iegremdēts” iegremdētā loka metināšanā?
Vārds "iegremdēts" apraksta, kā elektriskā loka darbojas zem granulētās metināšanas plūsmas pārklājošā slāņa. Metināšanas laikā plūsma tiek sadalīta pa savienojuma laukumu pirms loka izveidošanas. Pēc tam loks sadedzina zem plūsmas, izkausējot metināšanas stiepli, parastā metāla daļas un daļu no apkārtējās plūsmas.
Metināšanas procesam turpinoties, daļa plūsmas kūst un virs metināšanas baseina veido aizsargājošu izkausētu izdedžu slāni. Atlikušo neizkausēto plūsmu var atgūt, ja to atļauj aprīkojums un process, ievērojot atbilstošu apstrādi un kvalitātes kontroli.
Kā plūsma pārklāj elektrisko loku?
Tipiskā SAW procesā nepārtraukti barots patērējams stieples elektrods tuvojas sagatavei, kamēr elektriskā strāva ģenerē loku. Granulu plūsma aptver loka veidošanās zonu, tāpēc normālas darbības laikā loks nav tieši redzams.
Plūsma veic vairākas funkcijas. Tas pasargā izkausēto metālu no atmosfēras skābekļa un slāpekļa, palīdz veidot aizsargājošu izdedžu slāni un ietekmē metinājuma ķīmiskās un metalurģiskās īpašības. Tās sastāvam jābūt saderīgam ar metināšanas stiepli, pamatmateriālu un norādīto metināšanas procedūru.
Plūsmas slānis arī palīdz stabilizēt metināšanas vidi. Tomēr tas nedarbojas tikai kā sega, kas saglabā visu siltumu iekšā. Siltuma sadalījums ir atkarīgs no elektriskajiem parametriem, kustības ātruma, savienojuma ģeometrijas un materiālu termiskajām īpašībām.
Kāpēc ne metināt ar atklātu loku?
Metināšanas procesos ar atklātu loku ir nepieciešama aizsarggāze vai citi aizsardzības pasākumi, lai samazinātu atmosfēras piesārņojumu. Iegremdētā loka metināšana nodrošina lielu ekranēšanas daļu, izmantojot granulu plūsmu un no tā izrietošos izdedžus.
Bez atbilstošas aizsardzības izkausēts metinātais metāls var reaģēt ar atmosfēras gāzēm, potenciāli veicinot porainību, oksidēšanos vai citus metinājuma defektus. Atklāts loks arī rada intensīvu gaismu un šļakatas, tādēļ ir nepieciešama atbilstoša operatoru un tuvumā esošā personāla aizsardzība.
SAW samazina tiešu loka starojuma iedarbību un palīdz radīt kontrolētu metināšanas vidi. Tomēr tam joprojām ir nepieciešama piemērota ventilācija, aprīkojuma drošības pasākumi, procesa uzraudzība un pārbaude. Ar plūsmas pārklājumu vien nevar garantēt metināšanu bez defektiem.


Kā darbojas iegremdētā loka metināšana?
Iegremdētā loka metināšana apvieno elektriskās strāvas avotu, nepārtraukti barotu stieples elektrodu, granulu plūsmu un kontrolētu kustību gar savienojumu. Šis process ir īpaši piemērots mehanizētai ražošanai, jo tas var uzturēt nemainīgus darbības apstākļus garās metināšanas šuvēs.
ZĀĢ procesa galvenie posmi
Nākamajā tabulā ir apkopoti galvenie posmi iegremdētā loka metināšanai tērauda cauruļu ražošanai.
|
Skatuves |
Kas notiek |
Mērķis |
|
Kopīga sagatavošana |
Tērauda malas ir sagatavotas un izlīdzinātas |
Izveido nepieciešamo savienojuma ģeometriju |
|
Flux pielietojums |
Granulu plūsma tiek sadalīta pa metināšanas laukumu |
Nosedz loku un atbalsta ekranējumu |
|
Loka ierosināšana |
Starp stieples elektrodu un sagatavi veidojas elektriskā loka |
Rada metināšanai nepieciešamo siltumu |
|
Metāla nogulsnēšanās |
Elektrods un pamatmateriāls kūst, veidojot metinājuma baseinu |
Izveido metināto savienojumu |
|
Izdedžu veidošanās |
Izkususi plūsma veido aizsargājošu izdedžu slāni |
Aizsargā un atbalsta sacietējošo metināto metālu |
|
Cietināšana un tīrīšana |
Metinātā šuve atdziest un izdedži tiek noņemti |
Atklāj gatavo metinājumu pārbaudei |
|
Pārbaude |
Metinātajai šuvei tiek veiktas noteiktas pārbaudes un testēšana |
Pārbauda atbilstību pieņemšanas prasībām |
Precīzs metināšanas izkārtojums ir atkarīgs no izstrādājuma, savienojuma konstrukcijas, ražošanas līnijas un apstiprinātās metināšanas procedūras.LSAW tērauda cauruleatkarībā no ražošanas procesa var tikt veikta metināšana gan no caurules iekšpuses, gan ārpuses.
Kā metināšanas parametri ietekmē metināšanas kvalitāti?
Metināšanas strāva, spriegums, kustības ātrums, stieples padeves ātrums, elektrodu konfigurācija un plūsmas raksturlielumi ietekmē gatavo metināšanu. Šie mainīgie lielumi ietekmē iespiešanos, metinājuma lodītes ģeometriju, siltuma padevi un savienojuma metalurģiskās īpašības.
Ja parametri netiek pareizi kontrolēti, metinātajā šuvē var rasties defekti, piemēram, porainība, saplūšanas trūkums, pārmērīga pastiprināšana vai nepiemērots profils. Atbilstoša procedūru kvalifikācija un procesa uzraudzība palīdz samazināt šos riskus.
Kāpēc vienmērīga plūsmas kvalitāte ir svarīga?
Plūsmas stāvoklis ir svarīga procesa kontroles sastāvdaļa. Mitruma piesārņojums, nepareiza uzglabāšana vai nepiemērota plūsmas apstrāde var palielināt metināšanas defektu risku. Atkarībā no plūsmas veida un ražotāja norādījumiem var būt nepieciešamas kontrolētas uzglabāšanas, žāvēšanas, reģenerācijas un atkārtotas izmantošanas procedūras.
Atgūto plūsmu nevajadzētu automātiski atgriezt ražošanā bez atbilstošas kontroles. Tās stāvoklis, piesārņojuma risks un piemērotība atkārtotai izmantošanai ir jānovērtē saskaņā ar metināšanas procedūru un piemērojamām kvalitātes prasībām.
Kāpēc iegremdētā loka metināšana ir piemērota liela diametra tērauda caurulēm?
LSAW tērauda caurulesparasti tiek ražoti, veidojot tērauda plāksni cilindriskā formā un metinot garenisko šuvi. Tā kā savienojums stiepjas visā caurules garumā, stabils un produktīvs metināšanas process ir būtisks.
Augsta produktivitāte un konsekventa metināšanas šuvju veidošana
Iegremdētā loka metināšana nodrošina salīdzinoši augstu nogulsnēšanās ātrumu un mehanizētu darbību. Šīs īpašības padara to piemērotu garu, nepārtrauktu metināšanas šuvju izgatavošanai, īpaši vidēja un liela diametra cauruļu ražošanā.
Plūsmas slānis palīdz uzturēt kontrolētu metināšanas vidi, savukārt automātiskais aprīkojums regulē stieples padevi un metināšanas kustību. Ar atbilstošām procedūrām un pārbaudi šīs funkcijas nodrošina konsekventu metināšanas šuvju veidošanos visās ražošanas partijās.
Tomēr augsta produktivitāte neizslēdz nepieciešamību pēc kvalitātes kontroles. Gatavajai šuvei joprojām jāatbilst noteiktajām prasībām attiecībā uz mehāniskajām īpašībām, metinājuma integritāti, izmēriem un virsmas stāvokli.
Piemērots biezu sienu un liela diametra lietojumiem
Liela diametra tērauda caurulēm īpaši svarīga ir metināto savienojumu konstrukcija un iespiešanās kontrole. SAW var izmantot, izmantojot piemērotas metināšanas procedūras, lai izveidotu savienojumus, kas atbilst noteiktās materiāla kategorijas un sienu biezuma prasībām.
LSAW ražošanā kontrolētā metināšana palīdz savienot izveidoto tērauda plāksni, vienlaikus saglabājot nepieciešamo garenšuves kvalitāti. Atbilstošā metināšanas procedūra ir atkarīga no plāksnes materiāla, biezuma, savienojuma sagatavošanas un ražojuma standarta.
Pārbaudes metodes var ietvert vizuālo pārbaudi, ultraskaņas testēšanu, radiogrāfisko pārbaudi, izmēru pārbaudes un citus testus, kas nepieciešami pirkuma specifikācijā. Neviena metode neaizstāj pilnu pārbaudes plānu.


Kā Huayang tērauda caurulē tiek izmantota iegremdētā loka metināšana?
Hebei Huayang tērauda cauruleražošanā izmanto zemūdens loka metināšanuLSAW tērauda caurulescauruļvadu transportēšanai, infrastruktūrai un industriālajiem projektiem. Tās LSAW ražošanas iespējas aptver ārējo diametru no 406,4 mm līdz 2800 mm, sienu biezumu no 7 mm līdz 50 mm un standarta garumus no 6 m līdz 12,5 m, ievērojot attiecīgās ražošanas līnijas un pasūtījuma prasības.
Četras LSAW ražošanas līnijas liela diametra cauruļu ražošanai
Huayang iegremdētā loka metināšanas darbnīcā ir četras ražošanas līnijas, kas atbalsta tā LSAW ražošanas darbības. Mehanizētā metināšana, kontrolētas ražošanas procedūras un produktu pārbaude ir svarīgi ražošanas procesa elementi.
Liela diametra tērauda caurulēm kvalitātes uzturēšanai ir nepieciešama koordinācija starp plākšņu formēšanu, savienojumu sagatavošanu, metināšanu, izmēru kontroli un galīgo pārbaudi. Metināšanas parametriem jāatbilst materiāla un izstrādājuma specifikācijai, savukārt pārbaudes rezultāti ir jānovērtē saskaņā ar piemērojamajiem pieņemšanas kritērijiem.
Huayang piegādā LSAW tērauda caurules projektiemkuriem nepieciešami noteikti izmēri, tērauda markas un tehniskie standarti. Pircēji var apstiprināt savas prasības uzņēmumā, tostarp caurules izmēru, sienas biezumu, garumu, piemērojamos standartus, pārbaudes apjomu un piegādes nosacījumus.
Vai iegremdēta loka metināšana ir uzticamu LSAW tērauda cauruļu atslēga?
Iegremdētās loka metināšanas galvenā iezīme ir granulu plūsmas izmantošana elektriskā loka pārklāšanai. Šis izkārtojums palīdz aizsargāt izkausēto metināto metālu no atmosfēras, atbalsta stabilus metināšanas apstākļus un padara procesu piemērotu garu metināšanas šuvju mehanizētai ražošanai.
Tās priekšrocības ir atkarīgas no pareizas izpildes. Piemērota plūsmas izvēle, kontrolēti metināšanas parametri, kvalificētas procedūras un efektīva pārbaude ir nepieciešama, lai panāktu nemainīgu metināšanas kvalitāti.
Liela diametra LSAW tērauda caurulēm iegremdētā loka metināšanas process nodrošina svarīgu ražošanas pamatu. Apvienojumā ar atbilstošu formēšanu, izmēru kontroli un kvalitātes pārbaudi, tas palīdz ražotājiem ražot tērauda caurules prasīgiem rūpnieciskiem un cauruļvadu lietojumiem.
Lasīt vairāk: